Artykuł sponsorowany
Dlaczego po odbudowie siłownika liczą się tolerancje, uszczelnienia i testy końcowe
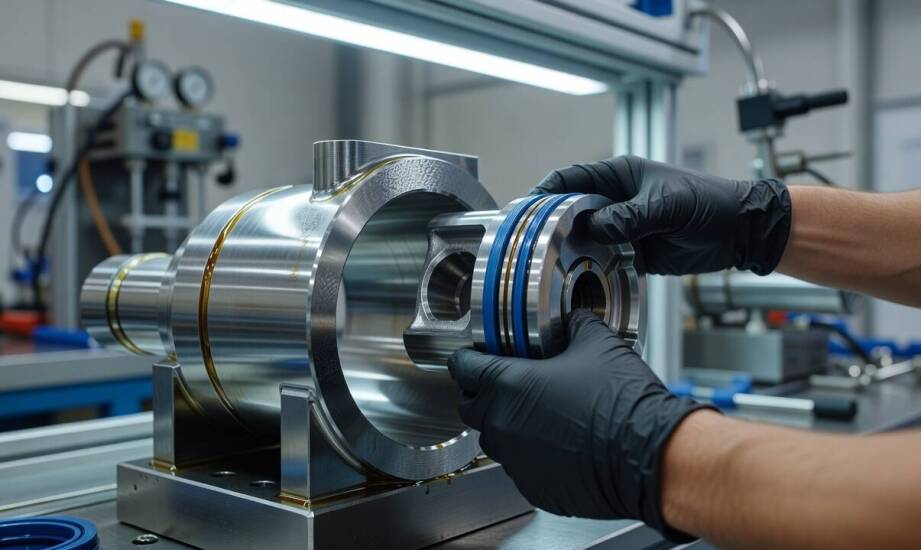
Siłownik hydrauliczny po odbudowie często bez problemu przechodzi próby na stole warsztatowym. Wystarczy jednak kilka dni pracy w zapylonym środowisku, błocie lub przy silnych wibracjach, aby źle przeprowadzona naprawa ujawniła nieszczelności. Pobieżne usunięcie awarii pozwala maszynie wrócić do ruchu, ale w krótkim czasie prowadzi do kolejnego przestoju. Rzeczywista trwałość układu zależy od zachowania mikrometrowych tolerancji wymiarowych, starannej obróbki powierzchni oraz rygorystycznych testów końcowych.
Jakie pomiary decydują o ocenie zużycia cylindra?
Przed uruchomieniem maszyn obróbczych specjalista mierzy średnicę wewnętrzną tulei w wielu przekrojach i na różnych wysokościach. Takie zestawienie wyników szybko ujawnia ukryte wady geometrii, przede wszystkim owalność, stożkowość lub beczkowatość. Pomiar średnicy w minimum czterech miejscach pozwala wykryć nierównomierne wytarcie powierzchni, które powstaje najczęściej przy powtarzalnym, krótkim skoku tłoka. Samo tłoczysko wymaga osobnej inspekcji pod kątem głębokich zarysowań, ubytków powłoki chromowej oraz utraty prostoliniowości. Prowadnice i dławnice weryfikuje się równie rygorystycznie. Ich nadmierny luz generuje bezpośrednio boczne obciążenia uszczelnień, co drastycznie skraca żywotność podzespołu.
Kolejnym etapem przywracania geometrii jest honowanie tulei. Zabieg ten nadaje cylindrowi odpowiednią chropowatość, wygładzając rysy po wstępnym roztaczaniu. Powierzchnia o parametrze Ra na poziomie 0,3–0,4 mikrometra gwarantuje utrzymanie stabilnego filmu olejowego. Zbyt gładka ścianka wewnętrzna nie potrafi zatrzymać środka smarnego, co powoduje pracę na sucho i natychmiastowe zniszczenie uszczelek. Z kolei nadmierna chropowatość drze elastomery i wywołuje wycieki. Precyzyjne honowanie zmniejsza tarcie dynamiczne i chroni cały układ przed przegrzaniem.
Dlaczego dobór uszczelnień zapobiega szybkim awariom?
W maszynach budowlanych, górniczych i rolniczych komponenty siłowe codziennie zmagają się z wilgocią, kurzem oraz wielogodzinnymi cyklami podnoszenia ciężarów. Uszczelnienia tłokowe muszą w tych warunkach znosić nie tylko ogromne skoki ciśnienia, ale też ciągłe ścieranie. Prawidłowo dobrany materiał elastomerów i pierścieni prowadzących eliminuje ryzyko przecieków wewnętrznych nawet przy mocno zanieczyszczonym oleju. Brak odpowiedniego podparcia tłoka sprawia, że metal trze o metal, generując opiłki niszczące resztę układu hydraulicznego maszyny.
Aby uniknąć takich scenariuszy, profesjonalna regeneracja siłowników hydraulicznych obejmuje rygorystyczną kwalifikację zlecenia i dobór pakietów uszczelniających do specyfiki pracy sprzętu. Po zmontowaniu podzespołu następuje etap prób ciśnieniowych oraz weryfikacji szczelności. Dynamiczne testy pod pełnym obciążeniem odsiewają naprawy nienadające się do ciężkiej eksploatacji. Złożony siłownik podłącza się do stacji diagnostycznej, wymuszając jego skrajne położenia przy maksymalnym ciśnieniu roboczym. Jeśli w układzie występuje najmniejszy błąd montażowy lub wada uszczelniacza, manometry natychmiast wykażą spadek ciśnienia, a olej pojawi się na zewnątrz dławnicy.
Kompleksowa odbudowa cylindra przynosi oczekiwane rezultaty tylko wtedy, gdy wszystkie etapy obróbki i montażu opierają się na twardych danych pomiarowych. Zakład Hydrauliki Siłowej Hydrobog w Kobylance od 1999 roku specjalizuje się w przywracaniu pełnej sprawności układom napędowym. Firma wykonuje pełny zakres prac od demontażu i diagnostyki, przez honowanie, aż po próby ciśnieniowe każdego elementu. Procesy te podlegają rygorom normy ISO 9001:2015, co zapewnia powtarzalność parametrów technicznych w obsługiwanych maszynach ciężkich.
Prawidłowo zregenerowany podzespół pod względem wytrzymałości nie ustępuje nowym częściom fabrycznym. Kiedy jednak mimo starannej naprawy nieszczelności powracają szybko, mechanik powinien przyjrzeć się szerszemu obrazowi sytuacji. Częstą przyczyną degradacji uszczelnień jest silne zanieczyszczenie oleju w zbiorniku głównym, uszkodzenie zaworów przelewowych lub zużycie sworzni maszyny, które wymusza zgubne obciążenia poprzeczne.
Kategorie artykułów
Polecane artykuły

Skup złomu a ochrona środowiska: zrównoważony rozwój
Skup złomu odgrywa istotną rolę w ochronie środowiska, przyczyniając się do zrównoważonego rozwoju. Recykling metali pozwala na odzyskiwanie surowców, zmniejszając potrzebę wydobycia i ograniczając negatywny wpływ na przyrodę. Firma Rom-Bud Romana Sokołowskiego oferuje kompleksowe usługi oraz dba o
Wpływ lokalizacji na cenę domu z bali o powierzchni 100m
Lokalizacja odgrywa kluczową rolę w określaniu wartości nieruchomości, w tym domów z bali o powierzchni 100 m². W artykule przyjrzymy się różnym czynnikom wpływającym na cenę tych budynków, takim jak bliskość do centrum miasta, dostępność komunikacji czy otoczenie przyrodnicze. Zrozumienie tych aspe